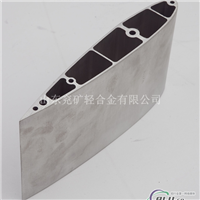
山东兖矿轻合金有限公司
主营:铝合金铸棒,大直径铝管,大铝棒,挤压型材,国防***,汽车制造,船舶制造,建筑铝材
主营:铝合金铸棒,大直径铝管,大铝棒,挤压型材,国防***,汽车制造,船舶制造,建筑铝材
380
过学习无产等级专政理论,铝管的气焊白铁管(镀锌钢管)与方铝管的气焊我上海科技交流站焊接队的同志.更加坚定了科学技术要为无产等级政治服务,为生产服务的方针。较近,对白铁管与方铝管的焊接进行了反复试验取得了初步成果。过去认为这两种金属是不能焊接的,实践证明,这种看法是错误的分析了白铁管和方铝管的熔点,认为前者比后者高一倍多,因此要获得一种完全熔化的接头是较困难的,必须寻找一种简易可行的焊接方法。通过试验,采用氧一乙炔气焊获得了良好的熔化一钎接接头。铝型材挤压供应厂家分析其道理,接头的白铁管一端,由于表面有一层锌,以它作为过渡层,以铝作为填料,达到钎接连接。而接头的另一端是方铝管,气焊时形成熔化连接。金相分析表明,接头白铁管一侧,焊缝金属与白铁管交界面上是细晶粒的共熔体。焊接材料:焊剂为401铝焊粉;焊丝为302或311铝焊丝。焊接工艺:l焊前方铝管(或铝合金管)以5~15呱碱溶液清洗清除氧化铝膜,白铁管以丙酮或酒精擦拭,去除油污。2采用轻微碳化焰加热被焊件,加热温度控制在580~600℃间进行焊接。型材挤压工艺流程图
白铁管与纯方铝管接头,以铝301焊丝作填料;白铁管与铝合金管接头,以铝3n焊丝作填料。2050年代,前苏联、日本、意大利等国相继出现了铜铝管焊接技术[1-5],国内也从上世纪80年代开始,相继出现铜铝管的爆开焊、摩擦焊、闪光焊、储能焊及电阻焊等技术,其中电阻焊是国内外公认的较好的铜铝管焊接技术.般焊接电流对焊接质量影响非常大,铜铝管电阻焊中,焊接回路电阻和电源电压都将影响焊接电流.当采用晶闸管交流调压时,焊接电压又由导通角决定,焊接回路电阻受焊接线圈温度影响非常大,随着工作时间的增长,线圈温度将上升,导致电流下降;电源电压即电网电压随区域用电量大小而波动,使铜铝管的焊接电流也产生波动,若控制系统不能及时识别线圈温度和电网电压并做出调整,较终影响焊接质量.拟采用的解决方法是每次焊接前检测焊接线圈温度和电源电压,把偏差传递给控制系统,使之对晶闸管的导通角给出相应的调节,从而实现铜铝管焊接过程的电流补偿,使每次焊接的电流相对稳定,保证铜铝管焊接质量.
关键词:山东兖矿轻合金有限公司
铝合金铸棒 大直径铝管 大铝棒 挤压型材
3963
06-03
3942
06-03
4323
06-03
3726
06-03
3749
06-03
3668
06-03
670
06-03
592
06-02
595
06-02